


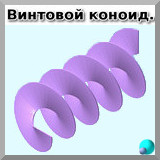
 Поверхность витков шнека изготовленных из листовых заготовок близка к поверхности прямого кольцевого геликоида (или, иначе – винтового коноида). Строго математически поверхность геликоида, не может быть развернута в плоскость. Это означает и обратное — ...
...теоретически из плоской заготовки нельзя получить виток геликоида.
Но на практике все сплошь и рядом изготавливают рабочие поверхности шнеков из металлического листа! Листовая заготовка при деформации в виток подвергается не только изгибу, но и вытяжке и сжатию (формовке). При этом локально изменяется начальная толщина листа заготовки! Классическая теория поверхностей, конечно, не предполагает деформационного растяжения или сжатия объектов исследования.
Далее рассмотрен широко применяющийся на практике приближенный расчет развертки витка шнека в виде сектора концентрического кольца с простым выводом всех формул алгоритма. Быстро и удобно выполнить расчет шнека (точнее – развертки витка шнека) призвана помочь небольшая программа, реализованная в Excel.
Расчет в Excel развертки витка шнека.
Рассмотрим виток шнека.

Длина наружной винтовой линии витка шнека по теореме Пифагора:
L=((π*D)2+t2)0,5 (1)
Аналогично длина внутренней винтовой линии витка шнека:
l=((π*d)2+t2)0,5 (2)
Высота витка шнека:
a=(D— d)/2 (3)
Перейдем к рассмотрению развертки витка шнека.

Три следующих формулы отражают зависимости между пространственным витком и плоской разверткой. (Углы в расчетах – в радианах!)
Длина наружной дуги заготовки должна быть равна длине наружной винтовой линии витка:
L=α*D0/2 (4)
Длина внутренней дуги заготовки должна быть равна длине внутренней винтовой линии витка шнека:
l=α*d0/2 (5)
Ширина кольцевого сектора заготовки должна быть равна высоте витка шнека:
a=(D0— d0)/2 (6)
Вычтем уравнение (5) из выражения (4), заменим часть выражения зависимостью (6) и выразим угол кольцевого тела развертки:
L— l=α *(D0— d0)/2=α *a
α=(L— l)/a (7)
Зная угол α из выражений (4) и (5) находим диаметры развертки:
D0=2*L/α (8)
d0=2*l/α (9)
Угол выреза в развертке:
β=2*π— α (10)
Размер вырезов по наружному и внутреннему диаметрам развертки:
B= D0*sin (β/2) (11)
b= d0*sin(β/2) (12)
В заключение для справки вычислим массу заготовки витка шнека:
G=s*(π/4)*(D02— d02)/(2*π)*α*ρ (13)
На размещенном ниже скриншоте показан пример расчета в Excel, реализующего рассмотренный несложный алгоритм.

Замечания.
Напоминаю, что выполненный расчет витка шнека — приближенный! Попытки его улучшить чаще всего не имеют ни теоретического, ни практического смысла, так как точность поверхности витка зависит от способа его формообразования.
При необходимости получения высокой точности размеры развертки заготовки можно попытаться скорректировать для каждого конкретного случая индивидуально по результатам экспериментальных замеров. Иногда рационально ввести дополнительно механическую обработку диаметров на токарном станке после формовки и сварки.
Какова же точность развертки, полученной по представленной программе?
Виток винтового коноида с параметрами, заданными в качестве исходных данных (смотри скриншот выше), имеет массу 191 грамм по данным моделирования в одной из CAD-программ. Масса развертки витка по программе в Excel – почти 197 грамм. Разница — 3%. Развертка больше! Возможно, диаметры стоит уменьшить? Не стоит торопиться делать выводы. Если толщина листа в рассматриваемом примере будет меньше всего лишь на 0,05 мм, массы заготовки и теоретического витка станут равными.
По неподтвержденным данным размеры разверток, полученные по рассмотренным формулам, больше реально требуемых размеров на 1,4…1,8%.
Толщина листа заготовки витка шнека (s) и плотность материала (ρ) участвуют лишь в расчете массы (G), поэтому ввод этих значений в исходные данные при расчете только геометрических размеров развертки не является необходимым.
Ссылка на скачивание файла с программой расчета: raschet-razvertki-vitka-shneka-v-excel-2 (xlsx 148KB).
P.S.
В CAD SolidWorks есть интересное приложение BLANKWORKS (www.intersed.kiev.ua/blankworks):
«BLANKWORKS рассчитывает точную форму заготовки для простых и сложных деталей. В отличие от большинства подобных систем, BLANKWORKS способен работать с деталями, изготавливаемыми частично штамповкой с объемной деформацией, а частично гибкой. Расчет заготовки занимает лишь несколько минут и дает результат, имеющий точность, достаточную для предварительной оценки технологичности, оценки расхода и оптимизации раскроя материала. BLANKWORKS отображает также эпюру степени утонения материала.»
Интересно было бы услышать отзывы пользователей этой системы и сравнить результаты расчетов и факты практики.
P. S. (24.04.2023)
Только для тестирования!!!
Файл с программой дополнен блоком с вариантом расчета, близко (±1 мм) повторяющим результаты, выдаваемые программой Autodesk Inventor.
Исходные данные должны соответствовать указанным ниже условиям:
D=14...322 мм
d=7...102 мм
t=11...290 мм
s=1...6 мм
D/d=2,0...4,4
t/d=1,6...4,4
Только доработку наружного диаметра шнека производят не на токарном , а на шлифовальном станке
Reply
у меня в Autodesk Inventor хорошо получалось
Reply
А у народа на форумах — не очень... Размеры в предложенном расчете и в Autodesk Inventor совпадают?
Reply
Здравствуйте. У меня такой вопрос. Изначально витки шнека были навиты на трубу d 89, новый шнек мы решили навить на трубу d 60 с сохранением диаметра и шага, сделали расчет развертки по вашей программе, но в итоге витки как положено не наматывались. При перерасчете развертки по другим источникам размеры развертки получались такими же. Скажите, может существует какое-то соотношение между наружним и внутренним диаметрами при производстве шнеков?
Данные нашего шнека:
Наруж. диаметр 380 мм
Внутр. диаметр 60 мм
Шаг 360 мм
Заранее благодарен.
Reply
Виталий, здравствуйте.
Цитата из статьи:
«По неподтвержденным данным размеры разверток, полученные по рассмотренным формулам, больше реально требуемых размеров на 1,4…1,8%.»
Дело в том, что виток из плоской заготовки образуется деформацией — гибка + ВЫТЯЖКА. Если бы была только гибка, то всё сошлось бы «в ноль», но геликоид не разворачивается в плоскость! При вытяжке длина внутреннего диаметра плоской заготовки увеличивается... Поэтому возникает зазор...
Всё, что думаю по этому поводу, я подробно написал в статье. Уделите время, прочтите не спеша.
Выход: отработка методом «проб и ошибок» или — BLANKWORKS (возможно, но я не пробовал).
У вас какой наружный диаметр у шнека получается? Тоже увеличенный, как и внутренний?
Возьмите нить длиной l=((π*d)^2+t^2)^0,5 — приклейте к трубе по винтовой линии с шагом t, получите ровно один виток.
Теперь возьмите чертеж плоской заготовки витка и эту нить приклейте по внутреннему диаметру l=α*d0/2.
Можно и не клеить и не мотать — все очевидно из формул: α*d0/2=((π*d)^2+t^2)^0,5
Вся эта очевидность испаряется на практике, когда вместо нити — полоса, навиваемая «на ребро»...
Reply
Александр, спасибо за грамотную статью. Сверил ваши расчёты с приложением для Компаса — конечно же совпали.
Виталий, возможно, дело в технологии, которую вы используете. При вытяжке важно учитывать, что чем меньше будет шаг вытяжки — тем больше будет точность. Попробуйте доработать.
Reply
Развертку витка шнека, в принципе, можно построить и в самом Solidworks. Без Blankworks.
Reply
R2D2, конечно можно...
Только это будет то же, что и в статье выше — развертка неразворачиваемой поверхности...
Если у Вас есть возможность построить развертки в самом Solidworks и в Blankworks, то было бы любопытно посмотреть и сравнить результаты.
Reply
Всем доброго времени суток.
Виталий, и все кому интересно, при высоте витка более 100мм процесс натяжки шнека вручную очень тяжел. Скорее всего все расчеты были правильны но проблема в недостаточном усилии по формированию витков. Поэтому только прессом или методом «проб и ошибок» уменьшая расчетный шаг витков на 10...20%.
Reply
А, вот еще, самое главное: хорошо рубашить молотком.
Reply
Спасибо большое за формулы расчёта.
НО где основная формула, ВЫЧИСЛЕНИЕ площади, ведь именно площадь витка шнека нужна в конечном счёте.
Reply
Отличная таблица для «чайников». Ямобур делал.Была проблема в расчете винтов.Просчитал по таблице, начертил,вырезал металл. Все подошло ок! Спасибо!
Reply
Здравствуйте, Александр!
Хочу высказать Вам благодарность за большую работу по созданию и наполнению полезного сайта. Я не механик, зашел почти случайно, но сайт меня поразил своим содержимым.
С уважением, Владимир.
Reply
Здравствуйте, Александр!
Меня интересует практический вопрос изготовления приспособления для прессовой гибки витка. Не могу найти в интернете ни литературу ни методику расчетов.
Станки формирования спирали шнека полно, даже изобретения есть (edrid.ru/rid/219.017.c099.html). А вот как рассчитывать боковые формующие пластины и т.д. нигде нет. Может в какой литературе есть методика расчета, подскажите, или вы можете сделать такую методику расчета, сообщите об этом. Хочется своими руками сделать такой станок. С уважением, Владимир.
Reply
Здравствуйте, Владимир.
Поверхность формующей пластины — это поверхность прямого кольцевого геликоида (см. 1-ый абзац статьи).
Вам нужен один виток обычной прямоугольной резьбы. В зависимости от размеров шнека выполняется эта винтовая поверхность точением или фрезерованием.
Reply
балшое спасибо за такой прекрасной програми
Reply
Спасибо большое
Reply
От такого теоретическиго расчета ошибка получается приличная. Процентов 5...10 лишних заготовок будет. Но для бытовых нужд нормально.
А вот Inventor каким-то образом делает разветку идеально, там растяжение металла учтено.
Reply
Пришлите, пожалуйста, вариантов 10 (лучше 20) расчетов размеров заготовок из разных толщин, разных диаметров и с разной степенью деформации (разным шагом), выполненных в Inventor. Можно попробовать определить примененный в нем алгоритм.
Reply
На основе анализа 25-и разверток, выполненных в Inventor и любезно предоставленных Владимиром, сделал новый вариант расчетов. Отклонение результатов от данных Inventor при определении диаметров не превышает ±1мм.
Ссылка на скачивание файла с дополнительным расчетным блоком — в конце текста статьи.
Reply
Inventor, похоже, делает развертку витка триангуляцией.
При этом длины наружной и внутренней окружностей развертки (а соответственно и диаметры) будут меньше, чем по аналитическим формулам. На сколько меньше — зависит от дискретности разбиения поверхности, т.е. от размеров (и количества) треугольников.
Т.к. внутренние диаметры всех разверток в присланных примерах меньше посчитанных по аналитическим формулам на 8,2%, то, видимо, это обусловлено настройкой точности триангуляции Inventor-а. Возможно этот параметр настройки можно изменять, и он был определен Вашим коллегой практикой в результате экспериментов...
Хотя вот цитата с форума Inventor : «В Каде это еще сильно зависит от внутренних настроек триангуляции для создания развертки, чем больше треугольников тем меньше искажение, но к сожалению управлять данным параметром нельзя.» (23.10.2019)
forums.autodesk.com/t5/inventor-i-promyshlennoe/pogreshnost-ploshchadi-pri-razvertke/td-p/9103656
Reply
Dakujem za excel tabuľku na výpočet si kapacita. Ušetril si mi veľa času . Nech sa ti v živote darí.
Reply
Что это за формулы, если вычислять длину витка шнека или что-то другое везде все выходит в результат ноль?
Reply
Виталий, Вы о чем?
Reply